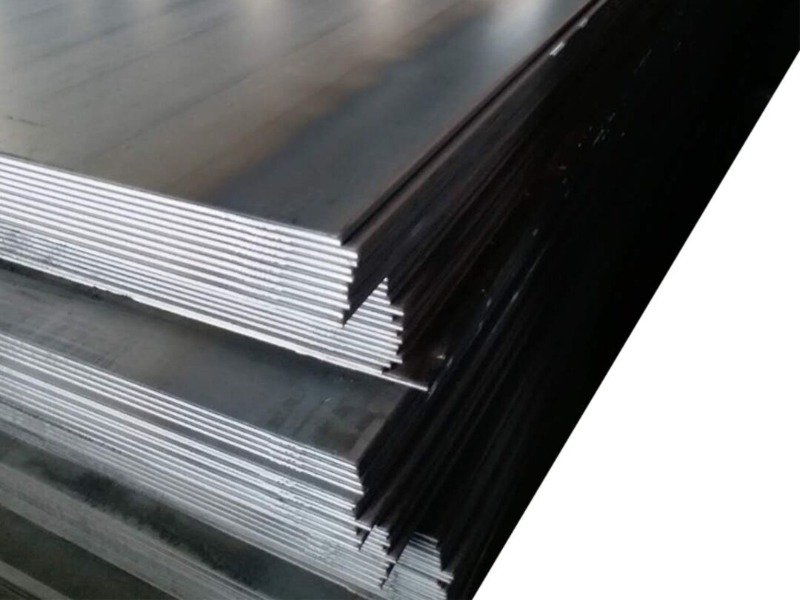
کوچکترین اشتباه در جوشکاری ورق سیاه می تواند باعث به وجود آمدن ترک های ریز در ورق شود و کل سازه را تضعیف کند. در بسیاری از پروژه های صنعتی، مشکل نه از کیفیت ورق، بلکه از نادیده گرفتن نکات جوشکاری ورق سیاه آغاز می شود. جوشکاری این نوع ورق اگرچه در ظاهر ساده به نظر می رسد، اما در عمل به دانش فنی، دقت اجرایی و رعایت جزئیات وابسته است. هر اشتباه کوچک در تنظیم حرارت، انتخاب الکترود یا آماده سازی سطح می تواند کیفیت نهایی اتصال را تحت تاثیر قرار دهد.
ورق سیاه چیست و چرا جوشکاری آن اهمیت دارد؟
ورق سیاه نوعی فولاد نورد گرم است که سطحی تیره و مات دارد و در ضخامت های مختلف تولید می شود. این ورق به دلیل ترکیبات فولادی و استحکام بالا، قابلیت جوشکاری مناسبی دارد؛ اما اگر اصول فنی در فرآیند جوش رعایت نشود، احتمال ایجاد ترک، سوختگی لبه ها و کاهش مقاومت مکانیکی افزایش پیدا می کند. در بسیاری از پروژه های صنعتی، کیفیت نهایی سازه به نحوه اجرای جوشکاری وابسته است. به همین علت، شناخت نکات جوشکاری ورق سیاه برای افرادی که در حوزه ساخت و ساز، تولید تجهیزات فلزی و صنایع سنگین فعالیت می کنند، ضروری است. در این مقاله که توسط سایت steelmartco.com نگارش شده است به بررسی مهمترین نکات جوشکاری ورق سیاه می پردازیم.
نکات جوشکاری ورق سیاه
هنگام جوشکاری این ورق فولادی، حتما باید نکات زیر را رعایت کنید.
– آماده سازی سطح ورق قبل از جوشکاری
یکی از مهم ترین مراحل در جوشکاری ورق سیاه، پاک سازی کامل سطح ورق است. وجود چربی، زنگ زدگی، گرد و غبار یا پوسته های اکسیدی باعث کاهش کیفیت اتصال می شود و احتمال ایجاد حفره در جوش را افزایش می دهد. برای تمیزکاری معمولا از روش های زیر استفاده می شود.
سنگ فرز
برس سیمی
حلال های صنعتی
سندبلاست در پروژه های سنگین
سطح تمیز باعث نفوذ بهتر مذاب و ایجاد اتصال یکنواخت خواهد شد.
– تنظیم فاصله بین ورق ها
در بسیاری از موارد، فاصله نامناسب بین دو ورق باعث ناقص شدن جوش می شود. اگر فاصله بیش از حد باشد، مذاب به درستی کنترل نمی شود و اگر فاصله بسیار کم باشد، نفوذ جوش کاهش پیدا می کند. میزان فاصله باید متناسب با ضخامت ورق و نوع فرآیند جوشکاری تنظیم شود.
– انتخاب روش مناسب جوشکاری ورق سیاه
جوشکاری این ورق با استفاده از الکترود دستی، CO2 یا جوشکاری TIG انجام می شود که انتخاب روش به نیازهای پروژه بستگی دارد.
جوشکاری با الکترود دستی
جوشکاری SMAW یا الکترود دستی یکی از رایج ترین روش ها برای اتصال ورق سیاه است. این روش به دلیل سادگی تجهیزات و هزینه پایین، در پروژه های ساختمانی کاربرد فراوانی دارد. مزایای این روش شامل موارد زیر است.
مناسب برای فضاهای باز
هزینه اجرایی پایین
قابلیت استفاده در ضخامت های مختلف
با این حال، کیفیت نهایی جوش به مهارت جوشکار وابستگی زیادی دارد.
جوشکاری CO2
در پروژه هایی که کیفیت ظاهری و سرعت اجرا اهمیت بیشتری دارد، معمولا از جوشکاری MIG/MAG یا CO2 استفاده می شود. این روش پاشش کمتری ایجاد می کند و کنترل حرارت در آن بهتر است. یکی از مهم ترین نکات جوشکاری ورق سیاه با CO2، تنظیم دقیق شدت جریان و سرعت حرکت تورچ است؛ زیرا افزایش بیش از حد حرارت می تواند موجب تاب برداشتن ورق شود.
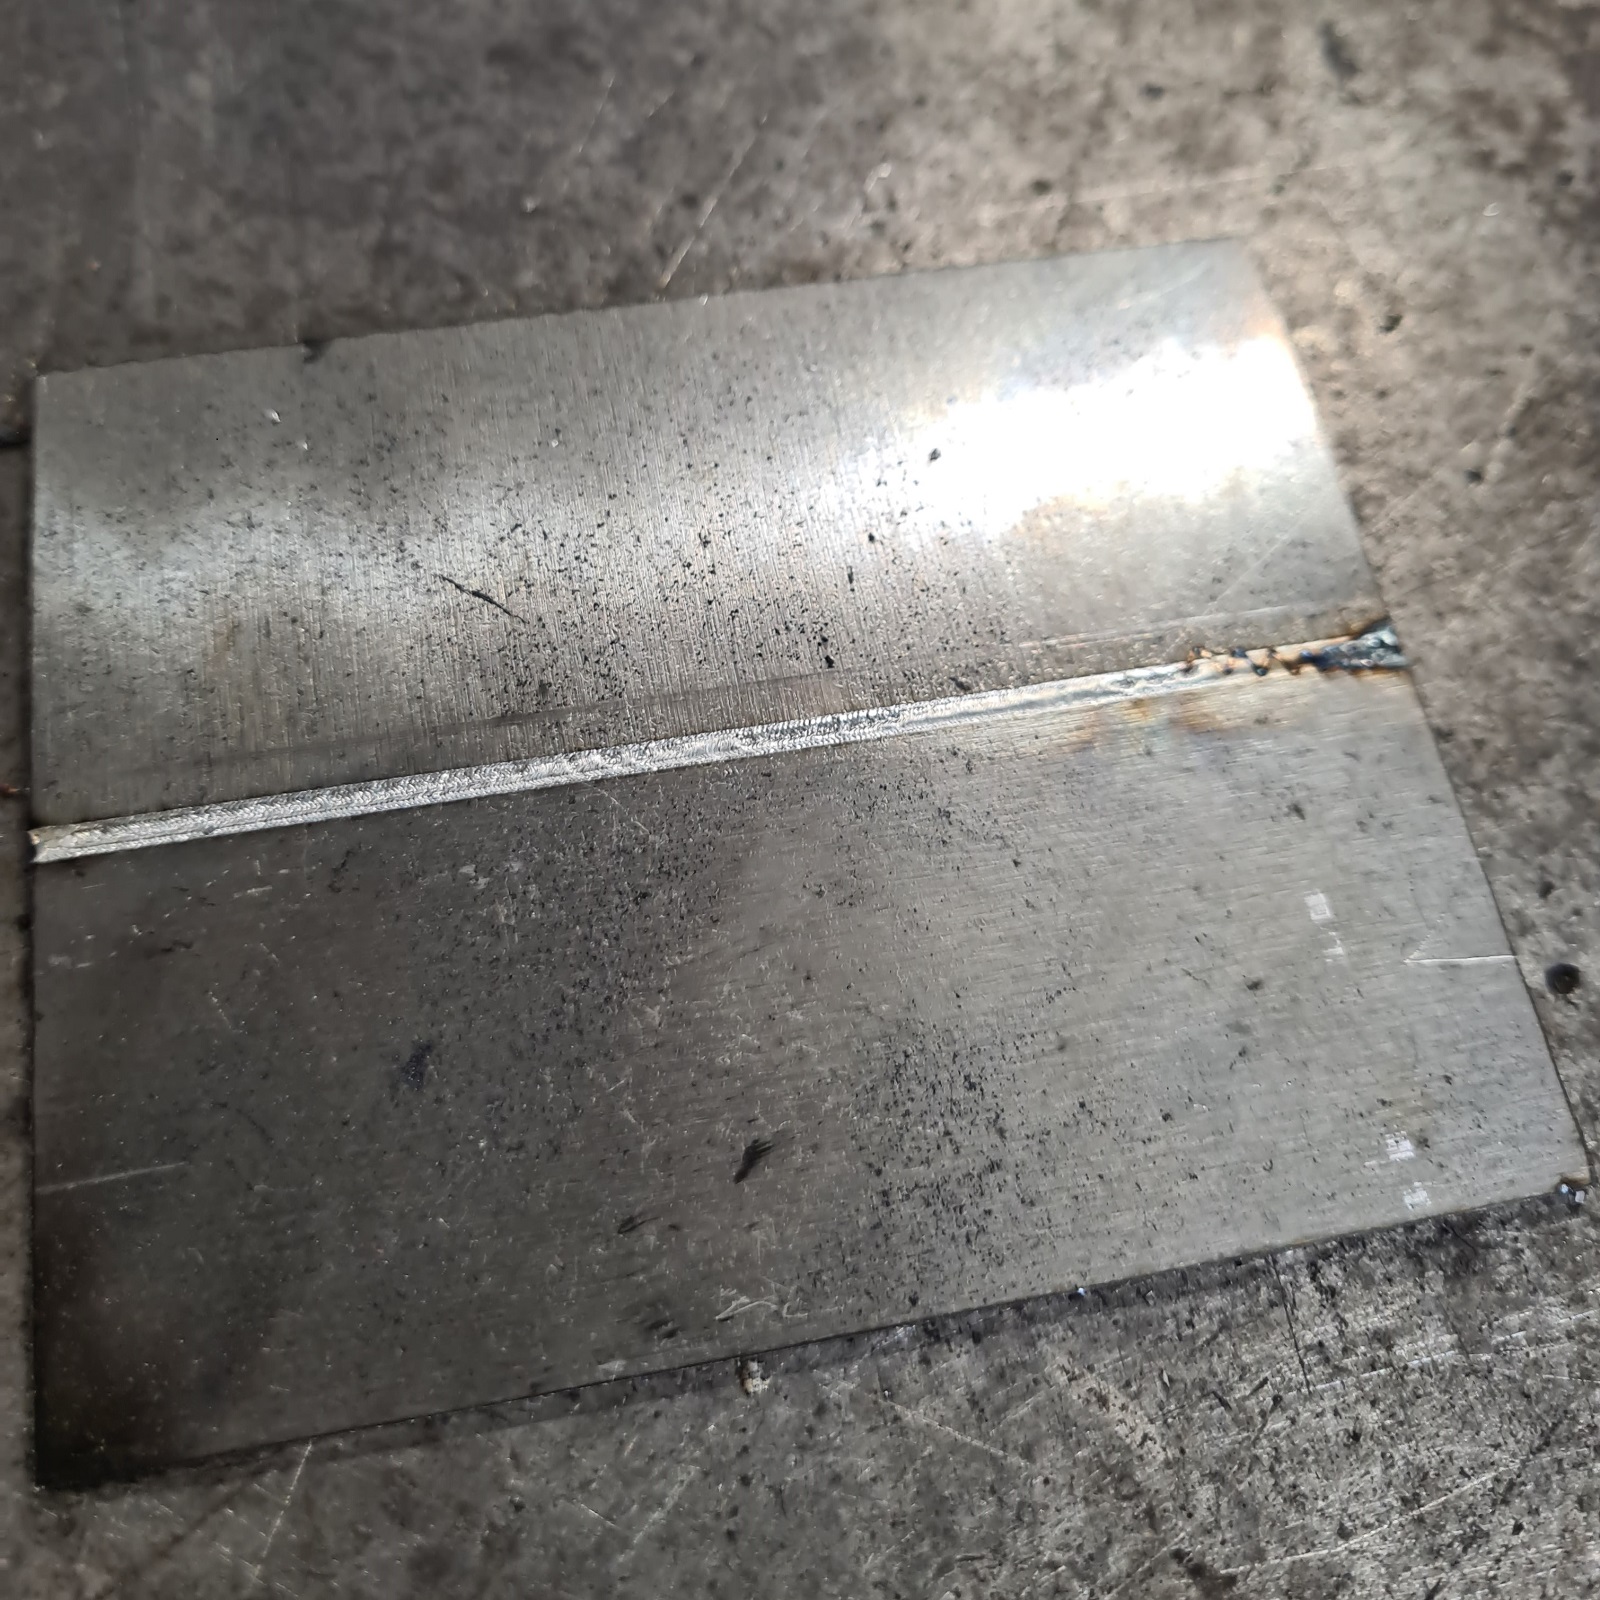
جوشکاری TIG برای ورق های نازک
در جوشکاری ورق های نازک که نیاز به دقت بالا وجود دارد، روش TIG گزینه مناسب تری محسوب می شود. این روش کنترل بسیار دقیقی روی حوضچه مذاب ایجاد می کند و کیفیت نهایی جوش بسیار تمیز خواهد بود.
– انتخاب الکترود مناسب برای ورق سیاه
نوع الکترود تاثیر زیادی بر کیفیت جوش دارد. انتخاب اشتباه الکترود می تواند باعث کاهش استحکام اتصال و ایجاد ترک شود. برای جوشکاری ورق سیاه معمولا از الکترودهای زیر استفاده می شود.
الکترود E6013
این الکترود برای کارهای عمومی و ضخامت های متوسط کاربرد زیادی دارد. قوس نرم و پاشش کم از ویژگی های مهم آن است.
الکترود E7018
در پروژه های حساس و سازه های سنگین، استفاده از E7018 رایج تر است؛ زیرا مقاومت مکانیکی بالاتری ایجاد می کند و احتمال ترک را کاهش می دهد.
یکی از مهم ترین نکات جوشکاری ورق سیاه با این الکترود، خشک نگه داشتن آن قبل از استفاده است. رطوبت موجود در پوشش الکترود می تواند کیفیت جوش را کاهش دهد.
– تنظیم آمپر مناسب در جوشکاری ورق سیاه
شدت جریان یا آمپر باید متناسب با ضخامت ورق و قطر الکترود تنظیم شود. آمپر بیش از حد باعث سوختگی و سوراخ شدن ورق می شود و آمپر پایین نیز نفوذ جوش را کاهش می دهد. به طور کلی، ورق های نازک نیاز به آمپر پایین دارند، ورق های ضخیم به جریان بالاتر نیاز دارند. در نهایت، تنظیم اشتباه آمپر باعث ایجاد جوش شکننده می شود. یکی از کلیدی ترین نکات جوشکاری ورق سیاه، کنترل حرارت در طول فرآیند جوش است.
– جلوگیری از تاب برداشتن ورق سیاه
تاب برداشتن یکی از رایج ترین مشکلات در جوشکاری ورق های فولادی است. حرارت زیاد باعث انبساط موضعی و تغییر شکل ورق می شود.
روش های جلوگیری از تاب برداشتن
جوشکاری مرحله ای
استفاده از گیره و فیکسچر
توزیع متعادل حرارت
– اهمیت زاویه صحیح الکترود
زاویه نامناسب الکترود می تواند باعث نفوذ ناکافی، پاشش زیاد و ایجاد ظاهری نامناسب در جوش شود. در اغلب موارد، زاویه 15 تا 20 درجه بهترین عملکرد را ایجاد می کند. البته این مقدار بسته به وضعیت جوشکاری و نوع اتصال تغییر می کند. یکی از مهم ترین نکات جوشکاری ورق سیاه این است که حرکت دست باید یکنواخت و بدون لرزش باشد تا حوضچه مذاب به صورت منظم شکل بگیرد.
بررسی انواع اتصالات در جوشکاری ورق سیاه
اتصالات در جوشکاری ورق سیاه به روش های زیر انجام می شود.
– اتصال لب به لب
این نوع اتصال در پروژه های صنعتی بسیار رایج است و برای ایجاد استحکام بالا استفاده می شود.
– اتصال روی هم
در سازه های سبک و برخی قطعات صنعتی از اتصال روی هم استفاده می شود.
– اتصال گوشه ای
در ساخت فریم ها، اسکلت های فلزی و تجهیزات صنعتی کاربرد فراوانی دارد.
هر نوع اتصال نیازمند تکنیک متفاوتی در جوشکاری است و رعایت نکات جوشکاری ورق سیاه در هر کدام اهمیت ویژه ای دارد.
اشتباهات رایج در جوشکاری ورق سیاه
بسیاری از مشکلات جوشکاری به دلیل بی توجهی به جزئیات ایجاد می شوند.
– استفاده از الکترود نامناسب: هر ضخامت و نوع ورق به الکترود مشخصی نیاز دارد. انتخاب اشتباه باعث ضعف اتصال خواهد شد.
– سرعت نامناسب حرکت دست: حرکت بیش از حد سریع باعث کاهش نفوذ و حرکت کند موجب تجمع مذاب می شود.
– عدم تمیزکاری سطح: آلودگی سطح کیفیت جوش را به شدت کاهش می دهد.
– خنک شدن سریع جوش: در برخی موارد، سرد شدن ناگهانی می تواند باعث ایجاد ترک شود.